光纤激光器波长:1064 nm,材料和选择
光纤激光器的波长取决于其有源光纤和光学设计。 许多金属打标机使用 1064 nm 近红外光,而工业切割和焊接光源通常在 1070 或 1080 nm 附近运行。 其他光纤激光器发射接近 1550 nm 或 2 微米的波长。 正确的选择取决于材料和所需的工艺。
对于比较雕刻机的买家来说,有用的问题是该波长会对实际零件产生什么影响。 金属标签、透明亚克力标牌和模制塑料外壳的反应可能截然不同。 源功率、脉冲持续时间和聚焦也决定了结果是浅标记、凹槽还是切口。
光纤激光器的波长是什么意思?
波长是光波的连续峰值之间的距离,通常以纳米 (nm) 或微米 (μm) 为单位。一微米等于 1,000 纳米,因此 1064 nm 和 1.064 µm 描述的是相同的波长。 这种光是人眼看不见的。
在光纤激光器中,有源光纤含有掺杂剂,通常是稀土元素,例如镱、铒或铥。 掺杂剂提供了一系列可能的放大波长。 种子源或谐振器选择该范围内的操作输出。 “光纤”一词表示增益介质;它没有指定一种通用波长。
泵浦波长是一个单独的规格。 泵浦二极管为有源光纤提供能量,在镱系统中通常为 915 或 976 nm 左右。 然后处理光束可以以更长的波长离开光源。 标记为“976 nm 泵”的组件并不意味着工件接收 976 nm 雕刻光束。 这个组件级别的解释 分离泵浦光、有源光纤和种子源波长。
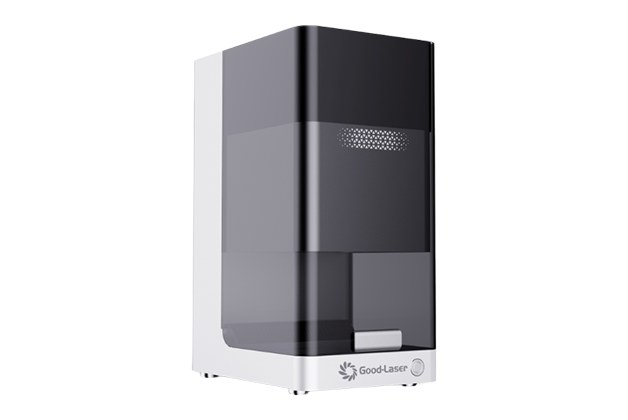
常见光纤激光器波长及其应用
镱光纤激光器涵盖了工业金属加工的大部分领域。 较长波长的光纤源可服务于不同的应用,包括选定的聚合物加工、传感和科学工作。 下图描述了典型的系列和示例,而不是每台机器上可用的调整范围。
| 波长或区域 | 典型的源上下文 | 对选择意味着什么 |
|---|---|---|
| 约1030纳米 | 一些超快镱系统 | 用于精密加工;脉冲持续时间和光学器件是该应用的核心。 |
| 1064纳米 | 许多脉冲光纤打标和雕刻源 | 金属识别和个性化的共同起点。 |
| 约 1070 或 1080 nm | 许多工业镱切割和焊接源 | 通常比较完整的功率等级、光束传输和加工头。 |
| 约1550纳米 | 铒基光纤系统 | 与电信、传感和专业处理相关;不是默认的桌面金属雕刻选择。 |
| 约2微米 | 铥基光纤系统 | 适用于选定的聚合物和其他受益于不同吸收的应用。 |
专业来源可以超出这些示例。 已发表 铒、铥和拉曼源规格 说明为什么每个光纤激光器都工作在 1064 nm 波长的一般说法是不完整的。 这些源系列是更广泛的行业选择;它们的包含并不意味着 Good-Laser 提供每一项。
1064 nm vs 1070 nm vs 1080 nm:哪个更好?
这些波长占据相对狭窄的近红外区域。 仅凭它们的数字并不能确定哪台机器雕刻速度更快或切割更深。 脉冲桌面打标机和高功率连续波切割系统可以具有相近的波长和截然不同的功能。
对于普通机器采购,比较两个候选者相同的材料、艺术品和验收标准。 对于波长敏感的应用,请询问中心波长、容差和光谱宽度。 光源的标称波长并不保证其所有输出都占据无限窄的光谱线。
波长、功率和脉冲频率描述不同的事物
更改打标软件的频率设置通常会改变脉冲到达的频率。 它不会将光束从红外变为绿光或紫外。 混淆这些规格可能会导致购买的机器无法执行所需的流程。
| 规格 | 典型单位 | 提问它回答 |
|---|---|---|
| 光波长 | 纳米或微米 | 光谱的哪一部分到达了材料? |
| 平均光功率 | W | 每秒传输多少光能? |
| 脉冲重复率 | kHz 或 MHz | 每秒发生多少个脉冲? |
| 脉冲持续时间 | ns、ps 或 fs | 每个脉冲持续多长时间? |
| 脉冲能量 | µJ 或 mJ | 一个脉冲包含多少能量? |
| 聚焦光斑和光束质量 | 微米;无量纲 M² | 光束聚焦的紧密度和一致性如何? |
对于稳定的相等脉冲序列,平均功率等于脉冲能量乘以重复率。 因此,在保持平均功率恒定的同时提高重复率会减少每个脉冲的能量。 实际源有操作限制,因此软件调整也可能会改变可用功率或脉冲形状。
光频率又不同了:它与波长相关,关系为 f = c/λ。在 1064 nm 处,约为 282 太赫兹。 30 kHz 的打标设置意味着每秒 30,000 个脉冲,而不是 30 kHz 光波。
MOPA 激光器是否使用不同的波长?
MOPA 描述了一种主振荡器功率放大器架构。 在许多商业标记源中,它允许在指定范围内调整脉冲宽度和重复率,同时标称波长保持为 1064 nm。 某制造商的 MOPA 源规格 提供这些单独控件的具体示例。
这种额外的控制可以帮助形成特定的表面效果。 它不保证每种合金都能达到所要求的颜色、深度或循环时间。 索要使用所引用的来源和镜头制作的样品,尤其是当订单包含一致的外观时。 明确确认MOPA能力;仅靠“光纤激光器”标签并不能证明这一点。
波长如何影响金属、塑料和亚克力
A material must absorb some of the beam's energy for a processing effect to occur. Absorption changes with wavelength, but also with composition, coatings and surface condition. Two parts sold under the same broad material name may need different processes.
Bare metals and identification marks
Near-infrared fiber systems are widely used for metal marking and engraving. Specify the alloy and finish, then distinguish material removal from a surface color change or coating removal. A dark mark may meet an identification need without being a deep engraving.
Polished copper, brass and aluminum require particular attention to reflected energy and the source's suitability for reflective materials. Avoid assuming that all metals absorb 1064 nm equally well. Ask the supplier to confirm the supported material and demonstrate the complete process.
When selecting a qr code laser engraver, include the actual code in the sample request. Evaluate contrast and readable module spacing after cleaning and finishing. The wavelength specification cannot tell you whether the finished code will scan.
Plastics and coated parts
A suitable near-infrared laser can mark some plastics, but resin grade, pigments and additives strongly affect the result. One black plastic may produce a clear mark while another melts or shows little contrast. Test the exact production compound, including any coating, and confirm that it is suitable for laser processing.
对于热敏元件,当标准光纤标记不符合样品要求时,比较合适的紫外线或超短脉冲工艺。 较短的波长可以改变吸收和可实现的焦点;它并不能消除控制热量和检查损坏的需要。
透明亚克力、玻璃和木材
常见的 CO₂ 激光波长为 10.6 µm,即 10,600 nm,大约是 1064 nm 光纤标记波长的十倍。 两者属于不同的红外区域,与材料的相互作用也不同。
传统的 1064 nm 标记通常不太适合切割透明亚克力板。 透明材料可以传输大部分近红外光束。 对于透明的亚克力标牌和兼容的木制品,CO₂系统通常是更相关的评估类别。
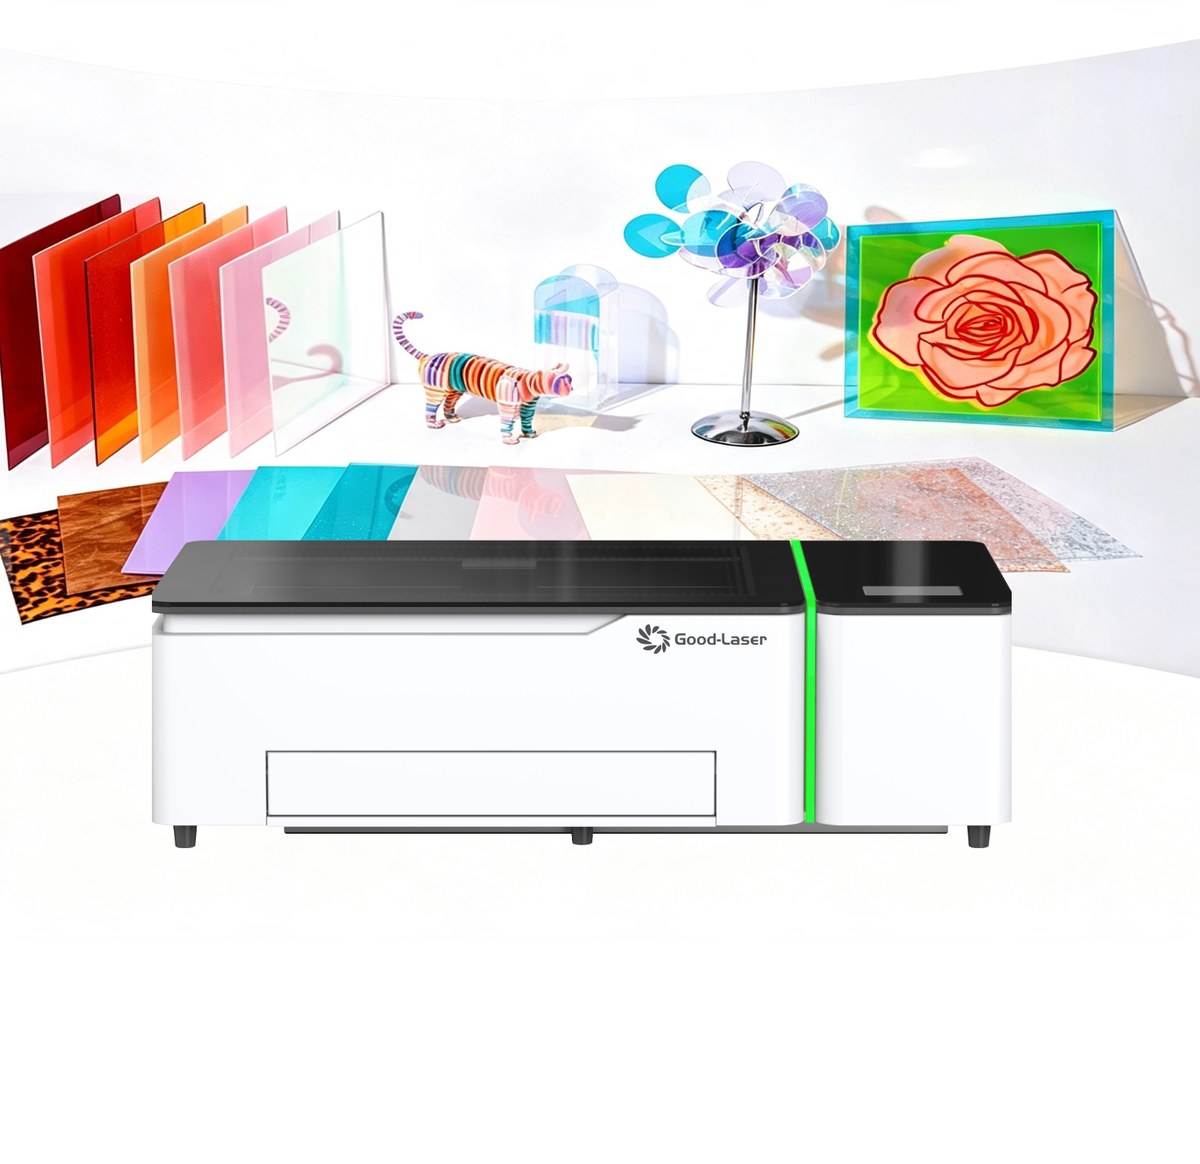
Good-Laser的Light 530是CO₂切割和雕刻产品,而Mark M20则是光纤打标机。 产品照片或广泛的“支持丙烯酸”声明并不能证明这些机器执行相同的操作。 询问演示是否显示涂层表面、改性材料、表面标记或切割板材。
可以改变光纤激光器的波长吗?
大多数生产雕刻机都有指定的输出波长,操作员不会通过正常作业设置进行更改。 功率、速度和脉冲控制在源的能力范围内调整过程。
专业的可调谐激光器和变频系统确实存在。 频率转换可以使用附加光学组件从合适的红外源产生绿光或紫外光。 更改标准 1064 nm 雕刻机上的软件设置不会添加该硬件。 如果供应商宣传多种波长,请询问机器是否包含单独的光源以及执行每项操作的光源。
为作业选择 Good-Laser 机器
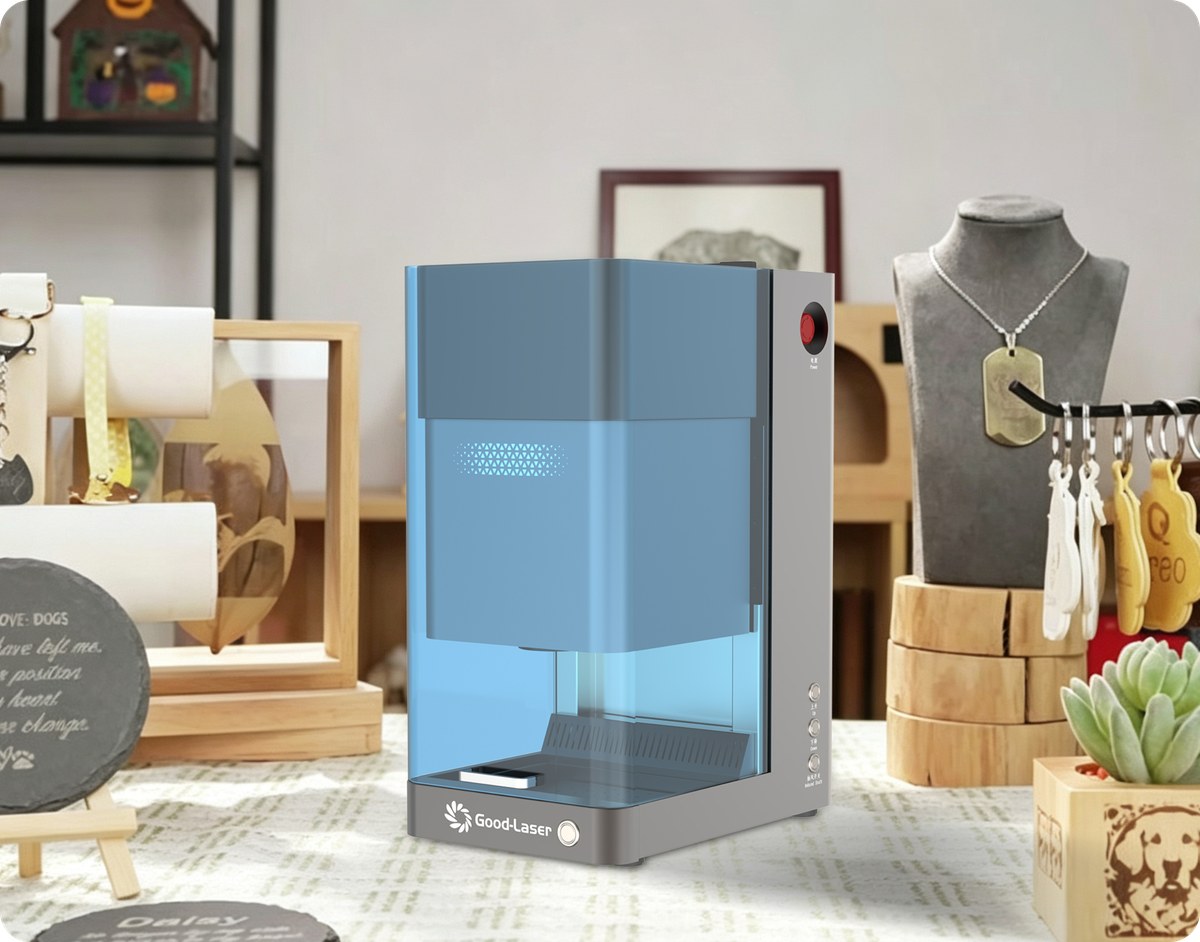
考虑关于桌面光纤标记的讨论Mark M20,特别是对于兼容的金属识别或个性化。 Good-Laser 提供的手册标明了额定功率为 20 W、30 W 和 50 W 的光纤配置。报价单应标明确切的光源、其波长和脉冲特性、提供的透镜和可用的标记区域。
权力选项并不决定你的结果。 索取具有所需尺寸的具有代表性的样品以及您的艺术品。 记录整个周期,包括装载和检查,并就如何检查对比度、深度或可读性达成一致。
对于混合车间,请围绕您期望生产的订单进行选择。 在采购简介中将金属打标与亚克力切割和木雕分开。 这可能会导致不同的机器类别或多个流程。
如果您的下一个问题是 激光雕刻机要多少钱,比较包含相同来源配置、提取、固定装置、软件和培训的报价。 较低的机器价格可能会掩盖不同的工作领域或在实际零件上花费更长的时间的过程。
安全性取决于波长和整个系统
红外加工光束是不可见的。 可见的瞄准灯不会显示其力量或使工作区域安全。 直射光束和反射光束会对眼睛和皮肤造成严重危害,特别是在暴露的高功率光源下; OSHA 危险指南 按激光类别描述这些风险。
索取整机的分类和操作说明。 使用风险评估所需的指定外壳和联锁装置、适当的抽气装置和防护设备。 眼镜必须与波长和所需的防护等级相匹配;其颜色本身并不能证明适用性。 诸如“人眼安全波长”之类的标签并不意味着高功率光源是无害的。
常见问题
1064 nm 激光器是否始终使用光纤源?
不会。不同的增益介质可以产生相同的标称波长。 一些基于晶体的固态激光器也发射 1064 nm 波长的光。 检查光源类型和波长,尤其是在比较紧凑型红外雕刻机时。 波长本身并不能识别架构或建立相同的雕刻性能。
红色定位点是光纤激光束吗?
可见定位光通常与不可见红外处理光束分开。 它有助于定位预期的工作区域,但不能确定加工光束不存在或安全。 即使您只能看到微弱的瞄准点,也要遵循机器的操作说明和外壳要求。
更高瓦数的光纤激光器会有不同的波长吗?
功率和波长是单独的规格。 具有不同额定功率的光源可以共享标称 1064 nm 输出。 较高的功率可能有助于合适的工艺,但它不会自动解决材料吸收不良、聚焦误差或表面打标与切割要求之间的不匹配问题。
为什么两台 1064 nm 机器可以打出不同的标记?
它们可以使用不同的脉冲持续时间、脉冲能量、光束质量、透镜或扫描参数。 材料批次和饰面也可能有所不同。 比较相同的零件和艺术品,然后记录用于接受样品的光源和光学配置。 在机器之间复制功率百分比是不够的。
光纤激光器可以切割金属吗,因为它的波长适合金属?
合适的工业纤维系统可以切割金属,但切割能力取决于整机。 桌面打标源、扫描镜头和工作区域不应被视为金属板材切割机。 在要求供应商推荐切割系统之前,请指定材料厚度、边缘要求和产量。
1550 nm 自动对眼睛安全吗?
不会。波长会改变眼睛吸收辐射的方式,但安全性还取决于可用功率、曝光和系统设计。 在一种应用中被描述为“对眼睛安全”的光源在其他条件下仍然可能是危险的。 使用完整产品的记录分类和安全要求。
与 Good-Laser 讨论您的材料
发送 好的激光 将您的材料等级、表面光洁度、零件尺寸和艺术品,以及所需的标记和预期的批量大小组合在一起。 询问哪种配置适合该工作以及是否可以安排有代表性的样品。 对于 Mark M20 报价,请索取来源规格和商定的样品验收标准,以便您可以根据计划销售的工作评估机器。